

Si dirige una operación industrial donde el polvo es una batalla constante (piense en plantas de carpintería, sitios mineros, instalaciones de procesamiento de granos o talleres de materiales de construcción), entonces sabe cuán implacable puede ser este entorno para los equipos críticos. Para quienes dependen de unidades de frecuencia variable (VFD) de 380 V, proteger estos dispositivos no es solo una tarea de mantenimiento: es la diferencia entre líneas de producción fluidas, tiempos de inactividad costosos y facturas de reparación inesperadas. Como proveedor de VFD de 380 V, he trabajado con docenas de equipos a lo largo de los años que lucharon con fallas de VFD relacionadas con el polvo, y hoy comparto las estrategias prácticas respaldadas por la ciencia que hemos probado para mantener estas unidades funcionando de manera confiable en espacios propensos al polvo.
Primero, es importante comprender por qué el polvo es una amenaza tan grande para los VFD de 380 V. Estos variadores controlan la velocidad y el par del motor mediante la conversión de energía de CA, y sus componentes internos (incluidos placas de circuito, condensadores, ventiladores de refrigeración y disipadores de calor) están diseñados con precisión para funcionar dentro de límites estrictos de temperatura y limpieza eléctrica. Las partículas finas de polvo (que a menudo miden 10 micrones o menos) son las más insidiosas: pueden filtrarse a través de pequeños espacios en las carcasas de los VFD, depositarse en componentes electrónicos sensibles y crear dos problemas importantes. En primer lugar, el polvo actúa como un aislante que atrapa el calor, sobrecarga los sistemas de refrigeración y eleva la temperatura de los componentes internos más allá de sus umbrales nominales. En segundo lugar, el polvo conductor (como partículas metálicas, polvo de carbón o polvo de granos mezclado con aceites residuales) puede crear vías eléctricas no deseadas entre las pistas de la placa de circuito, lo que provoca cortocircuitos, arcos eléctricos o daños permanentes a los componentes. He visto un Inverter Drive de 7,5 Kw fallar en un molino de granos después de solo seis meses porque el polvo de harina cubrió su disipador de calor interno, impidiendo que la unidad disipara el calor y queme su módulo de potencia, por lo que este no es un problema hipotético.
Comencemos con el paso más fundamental: seleccionar el VFD de 380 V adecuado para su entorno propenso al polvo. No todos los VFD están construidos de la misma manera, y optar por una unidad estándar de uso general lo preparará para fallar incluso antes de encenderlo. Al adquirir un VFD, dé prioridad a los modelos con clasificaciones de protección de ingreso (IP) diseñadas para condiciones difíciles. Para entornos polvorientos, busque una clasificación IP54 mínima; esto significa que la unidad está protegida contra el polvo (ingreso de polvo limitado que no interferirá con el funcionamiento) y protegida contra salpicaduras de agua, lo cual es una ventaja si necesita limpiar el espacio de vez en cuando. Para aplicaciones con mucho polvo, como limpieza con chorro de arena o minería, aumente a IP65, que es hermético al polvo y a los chorros de agua. Como proveedor, hemos trabajado estrechamente con nuestro equipo de ingeniería para perfeccionar nuestra línea VFD de 380 V para cumplir con estos requisitos de IP, y siempre recomiendo a los clientes que verifiquen primero la clasificación IP, no solo la potencia de salida. Por ejemplo, un variador VFD de 100 Hp que funciona perfectamente en un almacén limpio puede no tener el sello o la filtración para mantener fuera el polvo de carbón, por lo que es fundamental adaptar la unidad a su desafío de polvo específico.
A continuación, mejorar la carcasa y el sistema de filtración de su configuración VFD no es negociable. Incluso una unidad IP de alta clasificación puede tener problemas si se instala en un espacio con exceso de polvo en el aire, porque con el tiempo, los sellos pueden degradarse o se puede acumular polvo alrededor de las aberturas de ventilación. La clave aquí es equilibrar la ventilación y el sellado: los VFD generan calor, por lo que no se pueden sellar completamente, pero se puede mejorar su enfriamiento y filtración para atrapar el polvo antes de que llegue a los componentes internos. Primero, considere agregar filtros de ventilación externos clasificados para el tamaño de las partículas de polvo en sus instalaciones. Para polvo fino, utilice filtros de grado HEPA con una clasificación MERV de 14 o superior; estos atraparán el 95% de las partículas de menos de 1 micrón, evitando que entren en la ruta de ventilación del variador. No es suficiente instalar estos filtros una vez; programe revisiones semanales o quincenales, porque los filtros obstruidos restringen el flujo de aire, lo que en realidad hace que el sobrecalentamiento sea peor que la acumulación de polvo. En mi experiencia, muchos operadores cometen el error de ignorar el mantenimiento del filtro porque la unidad todavía funciona temporalmente, pero esta es una solución miope que conduce a fallas importantes. Otro consejo: si sus instalaciones lo permiten, monte el VFD en un panel cerrado exclusivo con su propio sistema de ventilación filtrado, separado del resto del área de trabajo polvorienta. Este panel debe tener sus propios sensores de temperatura y polvo que activen una alarma si es necesario cambiar los filtros, para que pueda solucionar los problemas antes de que causen daños.
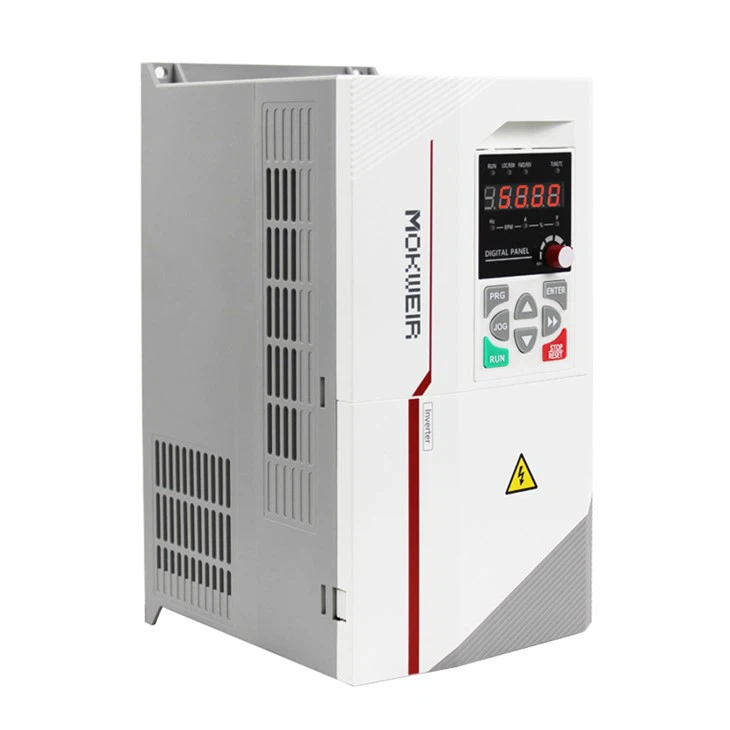

Entonces, es fundamental establecer un programa de mantenimiento regular riguroso adaptado a la exposición al polvo. Incluso el VFD mejor sellado y filtrado necesitará atención, porque eventualmente el polvo encontrará una manera de entrar. Dividamos esto por frecuencia: diaria, semanal, mensual y anual. Las comprobaciones diarias son sencillas: basta con mirar la pantalla del variador para confirmar que la temperatura está dentro del rango nominal (normalmente entre -10 °C y 50 °C, o 14 °F y 122 °F) y que no hay códigos de error relacionados con sobrecalentamiento o fallas eléctricas. Semanalmente, debes inspeccionar el filtro externo del VFD o su carcasa: si está visiblemente cubierto de polvo, aspíralo suavemente con una aspiradora de baja succión (una succión alta puede dañar el filtro) o límpialo con un paño sin pelusa. Nunca utilice aire comprimido para quitar el polvo de los filtros, ya que esto puede forzar que las partículas atraviesen el filtro y entren en el variador. Mensualmente, abra el gabinete del VFD (con la alimentación bloqueada, por supuesto; siempre siga los procedimientos adecuados de bloqueo/etiquetado) e inspeccione los componentes internos. Utilice un cepillo suave y seco para eliminar el polvo de la superficie del disipador de calor, el ventilador de refrigeración y la placa de circuito, teniendo cuidado de no doblar pines o rastros delicados. Si ve una capa gruesa de polvo, puede utilizar un chorro de nitrógeno seco a baja presión para eliminarla suavemente, pero sólo si está capacitado para hacerlo: la electricidad estática del aire comprimido puede dañar los componentes electrónicos sensibles. Anualmente, programe una inspección profesional: nuestro equipo a menudo descubre que las conexiones de cables flojas o los sellos desgastados por la exposición constante al polvo pueden causar fluctuaciones de energía, por lo que apretar los terminales y reemplazar los sellos degradados son pasos clave para prevenir fallas inesperadas. No puedo enfatizar lo suficiente cuántos clientes acuden a nosotros después de una falla en el VFD diciendo "nunca pensamos en revisar el interior": el polvo se acumula lentamente, por lo que el problema no se nota hasta que es demasiado tarde.
Otra estrategia que a menudo se pasa por alto es la modificación de los parámetros operativos del VFD para reducir el estrés relacionado con el polvo. La mayoría de los operadores hacen funcionar sus VFD a plena capacidad constantemente, pero ajustar la configuración puede reducir la generación de calor y reducir la cantidad de estrés que hace que el polvo sea más dañino. Por ejemplo, configurar la frecuencia portadora del VFD (la velocidad a la que cambia la energía) a un nivel más bajo (entre 2 kHz y 4 kHz, en lugar de los 8 kHz predeterminados) reduce el ruido eléctrico y reduce la cantidad de calor generado por el variador. Si bien esto puede causar un ligero aumento en el zumbido del motor, tiene un impacto significativo en la temperatura de los componentes internos, lo que reduce los problemas de aislamiento relacionados con el polvo. También puede ajustar los tiempos de aceleración y desaceleración: aumentar lentamente la velocidad del motor en lugar de hacerlo funcionar a toda velocidad reduce inmediatamente la corriente de entrada, lo que reduce el calor y evita sobretensiones que pueden atraer polvo a las vías eléctricas del variador. También recomendamos evitar sobrecargar su VFD: hacer funcionar un variador VFD de 100 Hp con un motor de 110 Hp ejerce una tensión innecesaria sobre los componentes, haciéndolos más susceptibles a daños relacionados con el polvo. Siempre dimensione su VFD correctamente según la carga continua de su motor, no solo su carga máxima.
Espera, hablemos de una pregunta común que recibo: ¿los convertidores de frecuencia independientes funcionan mejor en entornos propensos al polvo? La respuesta corta es que depende de la unidad y la instalación. Los convertidores de frecuencia independientes VFD, como nuestros modelos VFD de 380 V, están diseñados para brindar flexibilidad, pero su carcasa y filtración son clave. Si está utilizando una unidad independiente en un espacio con mucho polvo, le recomendamos agregar una cubierta antipolvo externa cuando la unidad no esté en uso, así como un filtro externo secundario para su ventilación. Para los clientes que operan en entornos semipolvorientos, una unidad independiente compacta con clasificación IP54 puede funcionar perfectamente, siempre que el mantenimiento sea constante. Una vez trabajé con un taller de carpintería que cambió de un VFD de uso general no sellado a nuestra unidad independiente IP54 y agregó verificaciones de filtro semanales; su tiempo de inactividad por fallas de VFD relacionadas con el polvo se redujo de tres veces al año a cero, lo que les ahorró más de $20 000 en pérdida de producción en los primeros seis meses.
También deberíamos abordar los riesgos específicos de los diferentes tipos de polvo. No todo el polvo es igual, por lo que su estrategia de protección debe adaptarse a las partículas de sus instalaciones. Para el polvo conductor (virutas de metal, polvo de carbón, cemento seco), el principal riesgo son los cortocircuitos, por lo que sellar la carcasa del variador lo más herméticamente posible y utilizar filtros antiestáticos es fundamental. Los filtros antiestáticos evitan que el polvo acumule electricidad estática, lo que puede atraer partículas hacia el variador y crear arcos eléctricos. En el caso del polvo no conductor (harina, astillas de madera, cereales), el principal riesgo es la acumulación de calor, por lo que es más importante mejorar la ventilación y limpiar el disipador de calor con regularidad. Por ejemplo, una planta de procesamiento de granos se beneficiará de limpiezas mensuales del disipador de calor, mientras que un taller de fabricación de metales deberá revisar mensualmente las placas de circuitos internos para detectar acumulación de polvo para evitar cortocircuitos.
También aprendí que capacitar a su equipo en el mantenimiento básico de VFD es una de las estrategias de protección más efectivas. La mayor parte del tiempo de inactividad no se debe a fallas catastróficas, sino a problemas pequeños y evitables, como un filtro obstruido que nadie notó o un cable suelto que se pasó por alto durante una revisión rápida. Ofrecemos seminarios web gratuitos a nuestros clientes sobre el mantenimiento de VFD en entornos propensos al polvo, y hemos descubierto que los miembros del equipo que entienden cómo el polvo afecta la unidad tienen más probabilidades de informar problemas pequeños antes de que se conviertan en problemas grandes. Por ejemplo, un operador de planta que sabe que un leve silbido proveniente del ventilador de enfriamiento del VFD significa que el filtro está obstruido lo revisará inmediatamente, en lugar de ignorarlo hasta que el ventilador se queme y el variador se sobrecaliente.
Ahora, concluyamos esto con un claro llamado a la acción para cualquiera que tenga que lidiar con problemas de VFD relacionados con el polvo. Si está buscando un VFD de 380 V diseñado para entornos hostiles y polvorientos, o si necesita ayuda para optimizar su configuración actual, nuestro equipo está aquí para ayudarlo. Hemos diseñado nuestra línea de VFD de alto rendimiento, incluido el [convertidor de frecuencia monofásico] y el [variador VFD de 100 Hp], teniendo en cuenta la resistencia al polvo, y podemos ayudarlo a seleccionar la unidad adecuada para su aplicación específica. Ya sea que necesite un variador de frecuencia de 7,5 Kw para un taller pequeño o un convertidor de frecuencia VFD más grande para una operación industrial pesada, brindamos soporte personalizado para mantener su equipo funcionando de manera confiable en condiciones propensas al polvo.
Referencias
- Estándar NEMA 250: Gabinetes para equipos eléctricos (1000 voltios máximo), Asociación Nacional de Fabricantes Eléctricos, 2021.
- "Efectos del polvo en el rendimiento del variador de frecuencia", Revista de operación de plantas y mantenimiento industrial, 2022.
- Directrices de clasificación IP: protección de ingreso para equipos eléctricos, norma 60529, 2019 de la Comisión Electrotécnica Internacional (IEC).
- "Estrategias de mitigación del polvo para VFD industriales", Plant Engineering Journal, vol. 76, núm. 4, 2023.